Pandhuan Proses Produksi Pegas Daun-Ngebor bolongan kanggo masang spacer bumper (Bagian 4)
1. Definisi:
Nggunakake peralatan punching lan piranti kanggo nggawe bolongan ing posisi sing wis ditemtokake kanggo masang bantalan anti-squeak / spacer bumper ing loro-lorone batang datar baja pegas. Umumé, ana rong jinis proses punching: punching adhem lan punching panas.
2. Aplikasi:
Ana godhong sing mbungkus mripate lan ana uga godhong liyane sing mbungkus mripate.
3. Prosedur operasi:
3.1. Inspeksi sadurunge ngebor
Sadurunge nggawe bolongan, priksa tandha kualifikasi inspeksi saka proses sadurunge saka batang pegas datar, sing kudu memenuhi syarat. Ing wektu sing padha, priksa spesifikasi batang pegas datar, mung yen wis memenuhi syarat proses, proses punching bisa diwiwiti.
Kaya sing dituduhake ing Gambar 1 ing ngisor iki, gawe bolongan elips ing pucuk batang pegas sing rata. Tusuk nganggo posisi bolongan tengah, lan atur posisi perkakas miturut dimensi L', B, a lan b.
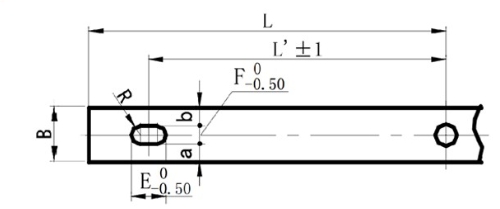
(Gambar 1. Diagram posisi kanggo ngebor bolongan elips ing pucuk)
Kaya sing dituduhake ing Gambar 2 ing ngisor iki, gawe bolongan bunder ing pucuk batang pegas sing rata. Tusuk nganggo posisi bolongan tengah, lan atur posisi perkakas miturut dimensi L' lan B.
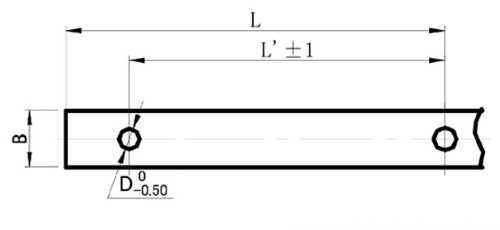
(Gambar 2. Diagram posisi kanggo ngebor bolongan bunder ing pucuk)
3.3. Pilihan punching adhem, punching panas lan pengeboran
3.3.1Aplikasi saka pukulan adhem:
1) Yen kekandelan batang pegas datar t <14mm, lan diameter bolongan luwih gedhe tinimbang kekandelan t batang pegas datar baja, pukulan adhem cocok.
2) Yen kekandelan batang baja pegas rata t≤9mm lan bolongane awujud bolongan elips, pukulan adhem cocok.
3.3.2. Aplikasi saka punching lan pengeboran panas:
Pukulan panasutawa bolongan pengeboran bisa digunakake kanggo batang datar baja pegas sing ora cocog kanggo bolongan tindikan adhem. Sajronepukulan panas, suhu pemanasan kudu dikontrol ing 750 ~ 850 ℃, lan batang baja sing rata warnane abang peteng.
3.4.Deteksi punching
Nalika nggawe bolongan, potongan pertama baja pegas kudu dipriksa dhisik. Mung sawise lulus inspeksi pisanan, produksi massal bisa ditindakake. Sajrone operasi, perhatian khusus kudu diwenehake kanggo nyegah cetakan posisi supaya ora kendho lan obah, yen ora, ukuran posisi bakal ngluwihi kisaran toleransi, sing nyebabake produk ora memenuhi syarat ing batch.
3.5.Manajemen Materi
Batang baja pegas datar sing dilubangi (dibor) kudu ditumpuk kanthi rapi. Dilarang masang sembarangan, amarga permukaan bakal retak. Tandha kualifikasi inspeksi kudu digawe lan kertu transfer kerja kudu ditempel.
4. Standar inspeksi:
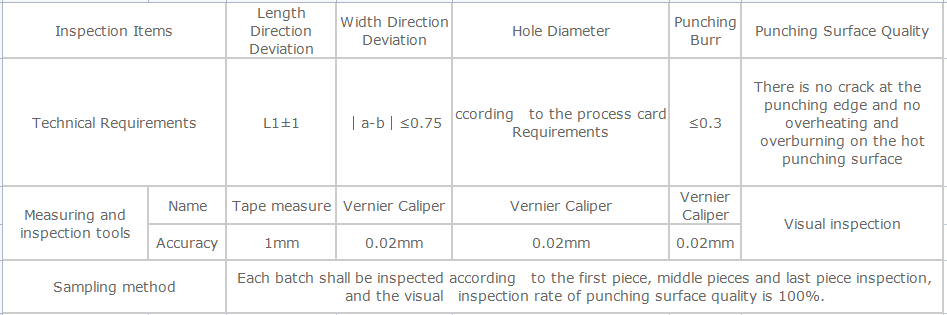
Ukur bolongan miturut Gambar 1 lan Gambar 2. Standar inspeksi pengeboran lan pengeboran bolongan kaya sing dituduhake ing tabel 1 ing ngisor iki.
Wektu kiriman: 27 Maret 2024


